射出成形に用いるポリプロピレンペレットの選定:神華新疆S1003の評価方法
グレード名だけでポリプロピレンペレットを選定すると、最初の試作射出では充填不足や歪み、あるいは不良品ロットが発生する可能性があります。こうした不一致は、高いコスト負担を招きます。
射出成形に適したポリプロピレンペレットは、溶融流動性、剛性や衝撃特性の要求、成形品の形状、さらには検証済みのサプライヤー情報に適合しています。申花新疆 S1003まず技術仕様書を確認し、その後、量産に踏み切る前に金型試作を行ってください。
以下では、部品の要求から購買チェックに至るまで、実際に購入者が直面する順序に沿って説明します。これにより、S1003が御社の生産計画において試験導入の機会に値するかどうかをご判断いただけます。
射出成形に適したポリプロピレンペレットを決める要因とは?
価格表上では同一に見える二種類のグレードでも、金型内での挙動は大きく異なることがあります。その差は、通常、金型加工が完了してからでなければ明らかになりません。
それを左右するのは、次の4つの要因です:溶融流動率(MFR)、ポリマーの種類(ホモポリマー、ランダム共重合体、またはインパクト共重合体)、肉厚と流路長、そして成形条件です。剛性についてはホモポリマーが有利であり、低温衝撃特性についてはインパクト共重合体が優位です。
流れ対強靭さ
射出成形は…を許容します広いMFR範囲:一般的に、薄肉の高速成形品にはより高いMFRが求められる一方で、厚みのある機能部品では低いMFRと優れた耐衝撃性が有利です。ホモポリマーにおいては、MFRを上げると剛性は向上しますが、耐衝撃性は低下します。
ポリマーの種類と乾燥
としてグレード選択ガイド説明すると、ホモポリマーは剛性が高く耐熱性に優れた部品に適し、ブロック共重合体は衝撃負荷のかかる用途に適しています。調達の現場では、バイヤーがまず材種を選び、最後にMFR(融解流動性)を決めるケースをよく見かけます。私はその順序を逆にします。まずは肉厚と流路長を確定し、なぜならこれらがMFRの許容範囲を最も早く狭めてしまうからです。その後で乾燥および溶融温度のガイド、水分はおおむね0.05%未満、成形温度は220~270℃に設定し、シンクマークや強度不足を防止します。
第一のフィルターとしての幾何学
サンプル依頼の前に、最も薄い壁厚と最も長い流路長を予想しておきましょう。3 mm の筐体を容易に充填できるグレードでも、1 mm のクリップではショートショットを起こす可能性があり、流動不一致を完全に解消するための加工条件の調整は存在しません。まず形状を厳選するバイヤーは、通常、試作候補リストを半分に絞り込めます。
購入者は、神華新疆S1003 PPについて何を知っておくべきでしょうか?
「S1003」で検索すると、複数のメーカーのデータシートがヒットします。しかし、それらは同一の樹脂を示しているわけではなく、その曖昧さが調達を静かに頓挫させてしまいます。
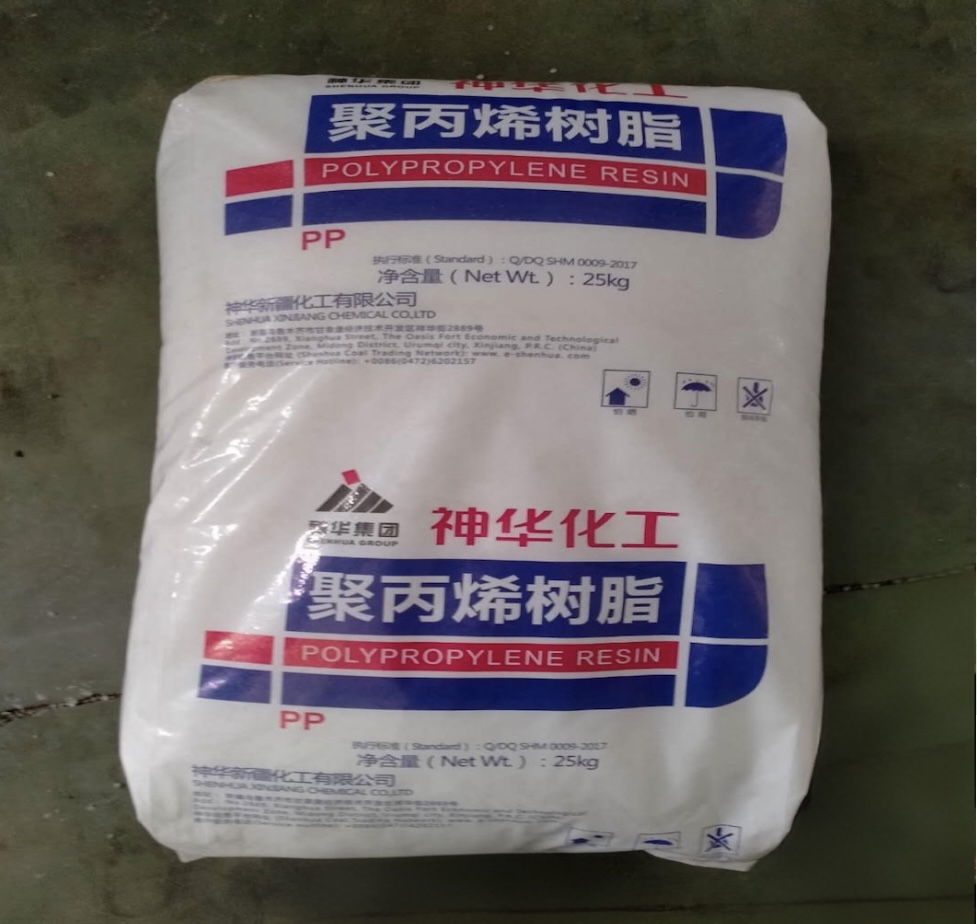
神華新疆は中国神華グループの一員であり、メタノールからオレフィンへの転換工程の下流に位置するウルムチにおいて、年産45万トン規模のイノヴェン社製ポリプロピレン生産設備を操業しています。S1003は複数のメーカーが用いるグレードコードであるため、当該材料について明確に定義しているのは神華新疆のデータシートのみです。
石炭からオレフィンを製造する起源
当該プラントは、使用許諾を受けていますINEOSイノヴェン・PP技術、ホモポリマー、ランダム共重合体、インパクト共重合体を製造できるプロセスです。プロセス能力とは、プラントがどの製品を生産できるかを示すものであり、特定のグレードそのものを指すわけではありません。なお、この発表も2012年のものであるため、古いリストに依存せず、現在のグレード一覧は必ずサプライヤーに確認してください。
同じコードでも、データシートは異なる
そのIRPC POLIMAXX S1003のデータシートこれは、成形ではなく、単糸および平編み糸の押出成形を目的としたホモポリマーを示しています。公に入手可能な「Shenhua」ブランドのデータは限られていますので、原資料はサプライヤーへ直接お問い合わせください。Chengnuoでは、用途について検討する前に、必ず各グレードコードをその出典となるTDSに紐付けています。
射出成形において、S1003規格のうち最も重要な項目はどれでしょうか?
安心できるMFRの数値ひとつでは、お使いの部品との相性が悪いことを隠してしまうことがあります。規格値は、その試験条件とセットで初めて意味を持つものです。
MFRは、その試験方法および荷重、曲げ弾性率、ノッチ付きアイゾッド衝撃強度、熱変形温度、密度といった特性を重視して評価します。S1003クラスのホモポリマーについては、MFRが約3 g/10 minに近いほど流動性が低く、薄肉成形よりも厚肉部品の成形に適しています。
参考値であり、神華の値ではありません
この表は、IRPCのS1003シートに記載された代表的な数値を示しています。これらは確認すべき項目を示すものであり、シェンファ・シンジャン社のデータではありません。また、MFR法についてもご確認ください。なぜなら、当該条件下で測定された結果は……ASTM D1238条件(230℃、2.16kg)は、他の条件と比較してはならない。
| パラメーター | 参照値(IRPC S1003) | 成形においてなぜ重要なのか |
|---|---|---|
| 溶融流動率 | 3.5 g/10分 | 充填、圧力、および薄肉壁の限界を予測します |
| 曲げ弾性率 | 1550 MPa | 部品の剛性を示す |
| ノッチ付きアイゾッド衝撃試験(23℃) | 45 J/m | 信号の影響マージン |
| 熱変形(4.6 kg) | 100℃ | サービスおよび離型の限界を設定する |
| 降伏時の引張強さ | 36 MPa | 荷重容量を表示 |
表をプロファイルとして読み解くと、中程度のMFRと高い曲げ弾性率を示す材料は、剛性が高く流動性の低いホモポリマーであることを意味します。部品に低温下でのスナップフィット強度が求められる場合、イゾッド衝撃値がやや低いことは注意信号であり、その場合はインパクト共重合体の方が試験に適した選択肢となる可能性があります。
S1003が御社の生産要件に適合するかどうか、どのように判断すればよいでしょうか?
データシートは実験室で作成された試料を示しており、お客様の工具を対象としていません。両者の間に存在するギャップこそが、多くの材料不一致が潜む場所です。
グレードのデータを、お客様の部品の肉厚、流動長さ、剛性および衝撃特性、ならびに収縮許容範囲と比較してください。その後、短時間の金型試作で確認を行ってください。適用事例が確認できない場合は、当該グレードの指定は行わないでください。
まずは紙にスクリーンを
薄肉成形や長い流路には低MFRグレードは適しませんが、厚みがあり剛性の高い成形品には向く場合があります。公表されている用途が繊維押出成形であるグレードについては、金型に投入する前に特に慎重な検討が必要です。サプライヤーに対し、同様の部品を既に成形している顧客がいるかどうかを確認し、そのフィードバックを文書で求めてください。
構造化された試験を実施する
- 成形前に、ペレットおよび丸太の含水率を乾燥させます。
- 溶融範囲の低粘度側および高粘度側で成形不良が生じる場合があります。これは、低MFRグレードが温度変化に敏感であるためです。
- 記録は、充填圧力、サイクル時間、ショット重量、および24時間後の反りを示します。
- 各結果を現在の成績と比較してください。
試作部品が寸法、剛性および衝撃試験に合格して初めて、グレードは承認へと進むべきです。
神華新疆S1003を購入する前に、何を確認すべきでしょうか?
次のロットが異なるデータで届けば、せっかくの試験結果も意味をなしません。購買リスクは、ペレットそのものと同じくらい、書類上の手続きにも潜んでいます。
TDS、SDS、ロットごとの分析証明書、包装仕様、最低注文数量、リードタイム、サンプルの入手可否、およびMFR許容差などの受入基準を確認し、初回注文前にこれらすべてについて書面で合意してください。
文書とトレーサビリティ
まずはTDSとSDSを入手し、続いて各ロットごとの分析証明書を請求してください。証明書に記載されたロットのMFRは、TDSと同一の試験方法で測定されていることを確認し、入荷検査においても同種同質の比較が行えるようにしましょう。規定範囲から外れるような変動が生じた場合、外観上の明らかな不良は見られないままサイクルタイムが変化することがあります。そのため、承認後であっても分析証明書は重要なのです。
受諾および供給条件
注文前にMFR公差および水分限度を設定し、包装仕様・数量・納期についても確認してください。Chengnuoは、グレードデータを簡潔なチェックリストにまとめ、初回納品時に品質管理チームが活用できるよう支援いたします。承認済みロットごとに1点の保持サンプルを保管し、万が一後日クレームが発生した場合でも、元の原材料まで遡って追跡できる体制を整えてください。
結論
検証済みのデータ、部品仕様および試作結果をもとに、PPペレットを選定します。取り扱いS1003申花・新疆の自社データシートに基づいて確認するための候補として、単なる評価を前提とするものではありません。
参考文献
リヨンデルバーゼル – 技術トピック:材料選定、ポリプロピレン
プラスチック工学―適切なポリプロピレングレードの選定
ユーロプラス – 射出成形用ポリプロピレンペレット:知っておくべきすべてのポイント
INEOS – 中国神華煤炭化工・新疆煤炭化工公司がINEOSテクノロジーを選定
IRPC ポリマックス – S1003 ホモポリプロピレン 製品データシート
ASTM D1238 – 押出し式プラストメーターによる熱可塑性樹脂の溶融流動率