シュリンクフィルム包装は一見シンプルです。製品を包み、熱を加えるだけでフィルムがぴったりと収まります。しかし、見た目は同じように見える2本のロールでも、フィルム通路内での挙動は大きく異なります。一方はきつく光沢のある包装になるのに、もう一方はたるんだり、角が割れたり、曇ったりしてしまうのです。その性能を左右するのは、樹脂、フィルムの延伸方向、そして加熱装置という3つの要素が連携して働くからです。多くの購入ガイドでは、最後の2つだけが取り上げられています。
シュリンクフィルムの仕組みと測定すべきポイント
フィルムは温かい状態で引き伸ばされ、その後急速に冷却されることで、整列した分子が固定されます。後から熱を加えると、これらの分子は緩み、フィルムは元の形状に戻ろうと収縮します。シュリンク包装参考文献に記載されています。結果を左右するのは2つの数値です。1つは「フリーシュリンク」で、フィルムがどの程度回復するかを示し、もう1つは「シュリンクテンション」で、その際にどれだけ強い力で収縮するかを表します。
期待値も重要です。シュリンクグレードのポリエチレンは通常、約20%の収縮率を示し、ポリアオレフィンフィルムに比べて透明度が低いとされています。シュリンクフィルム完全ガイドPEは見た目の印象ではほとんど勝てません。勝負するのはゲージ範囲、耐荷重、そしてコストです。
フィルムの背後にある樹脂の特性
融解指数は第一のレバーです。あるLDPEシュリンクフィルム特許取得済みの樹脂では、溶融指数が概ね0.8 g/10 min未満と低いほど収縮応力が高くなり、長鎖分岐構造が泡を安定に保つための溶融強度を提供します。密度が0.923~0.935 g/cm³の範囲にあると剛性が向上し、LDPEとLLDPEを広い比率でブレンドすることで、収縮特性や光学特性と耐衝撃性とのトレードオフを調整できます。
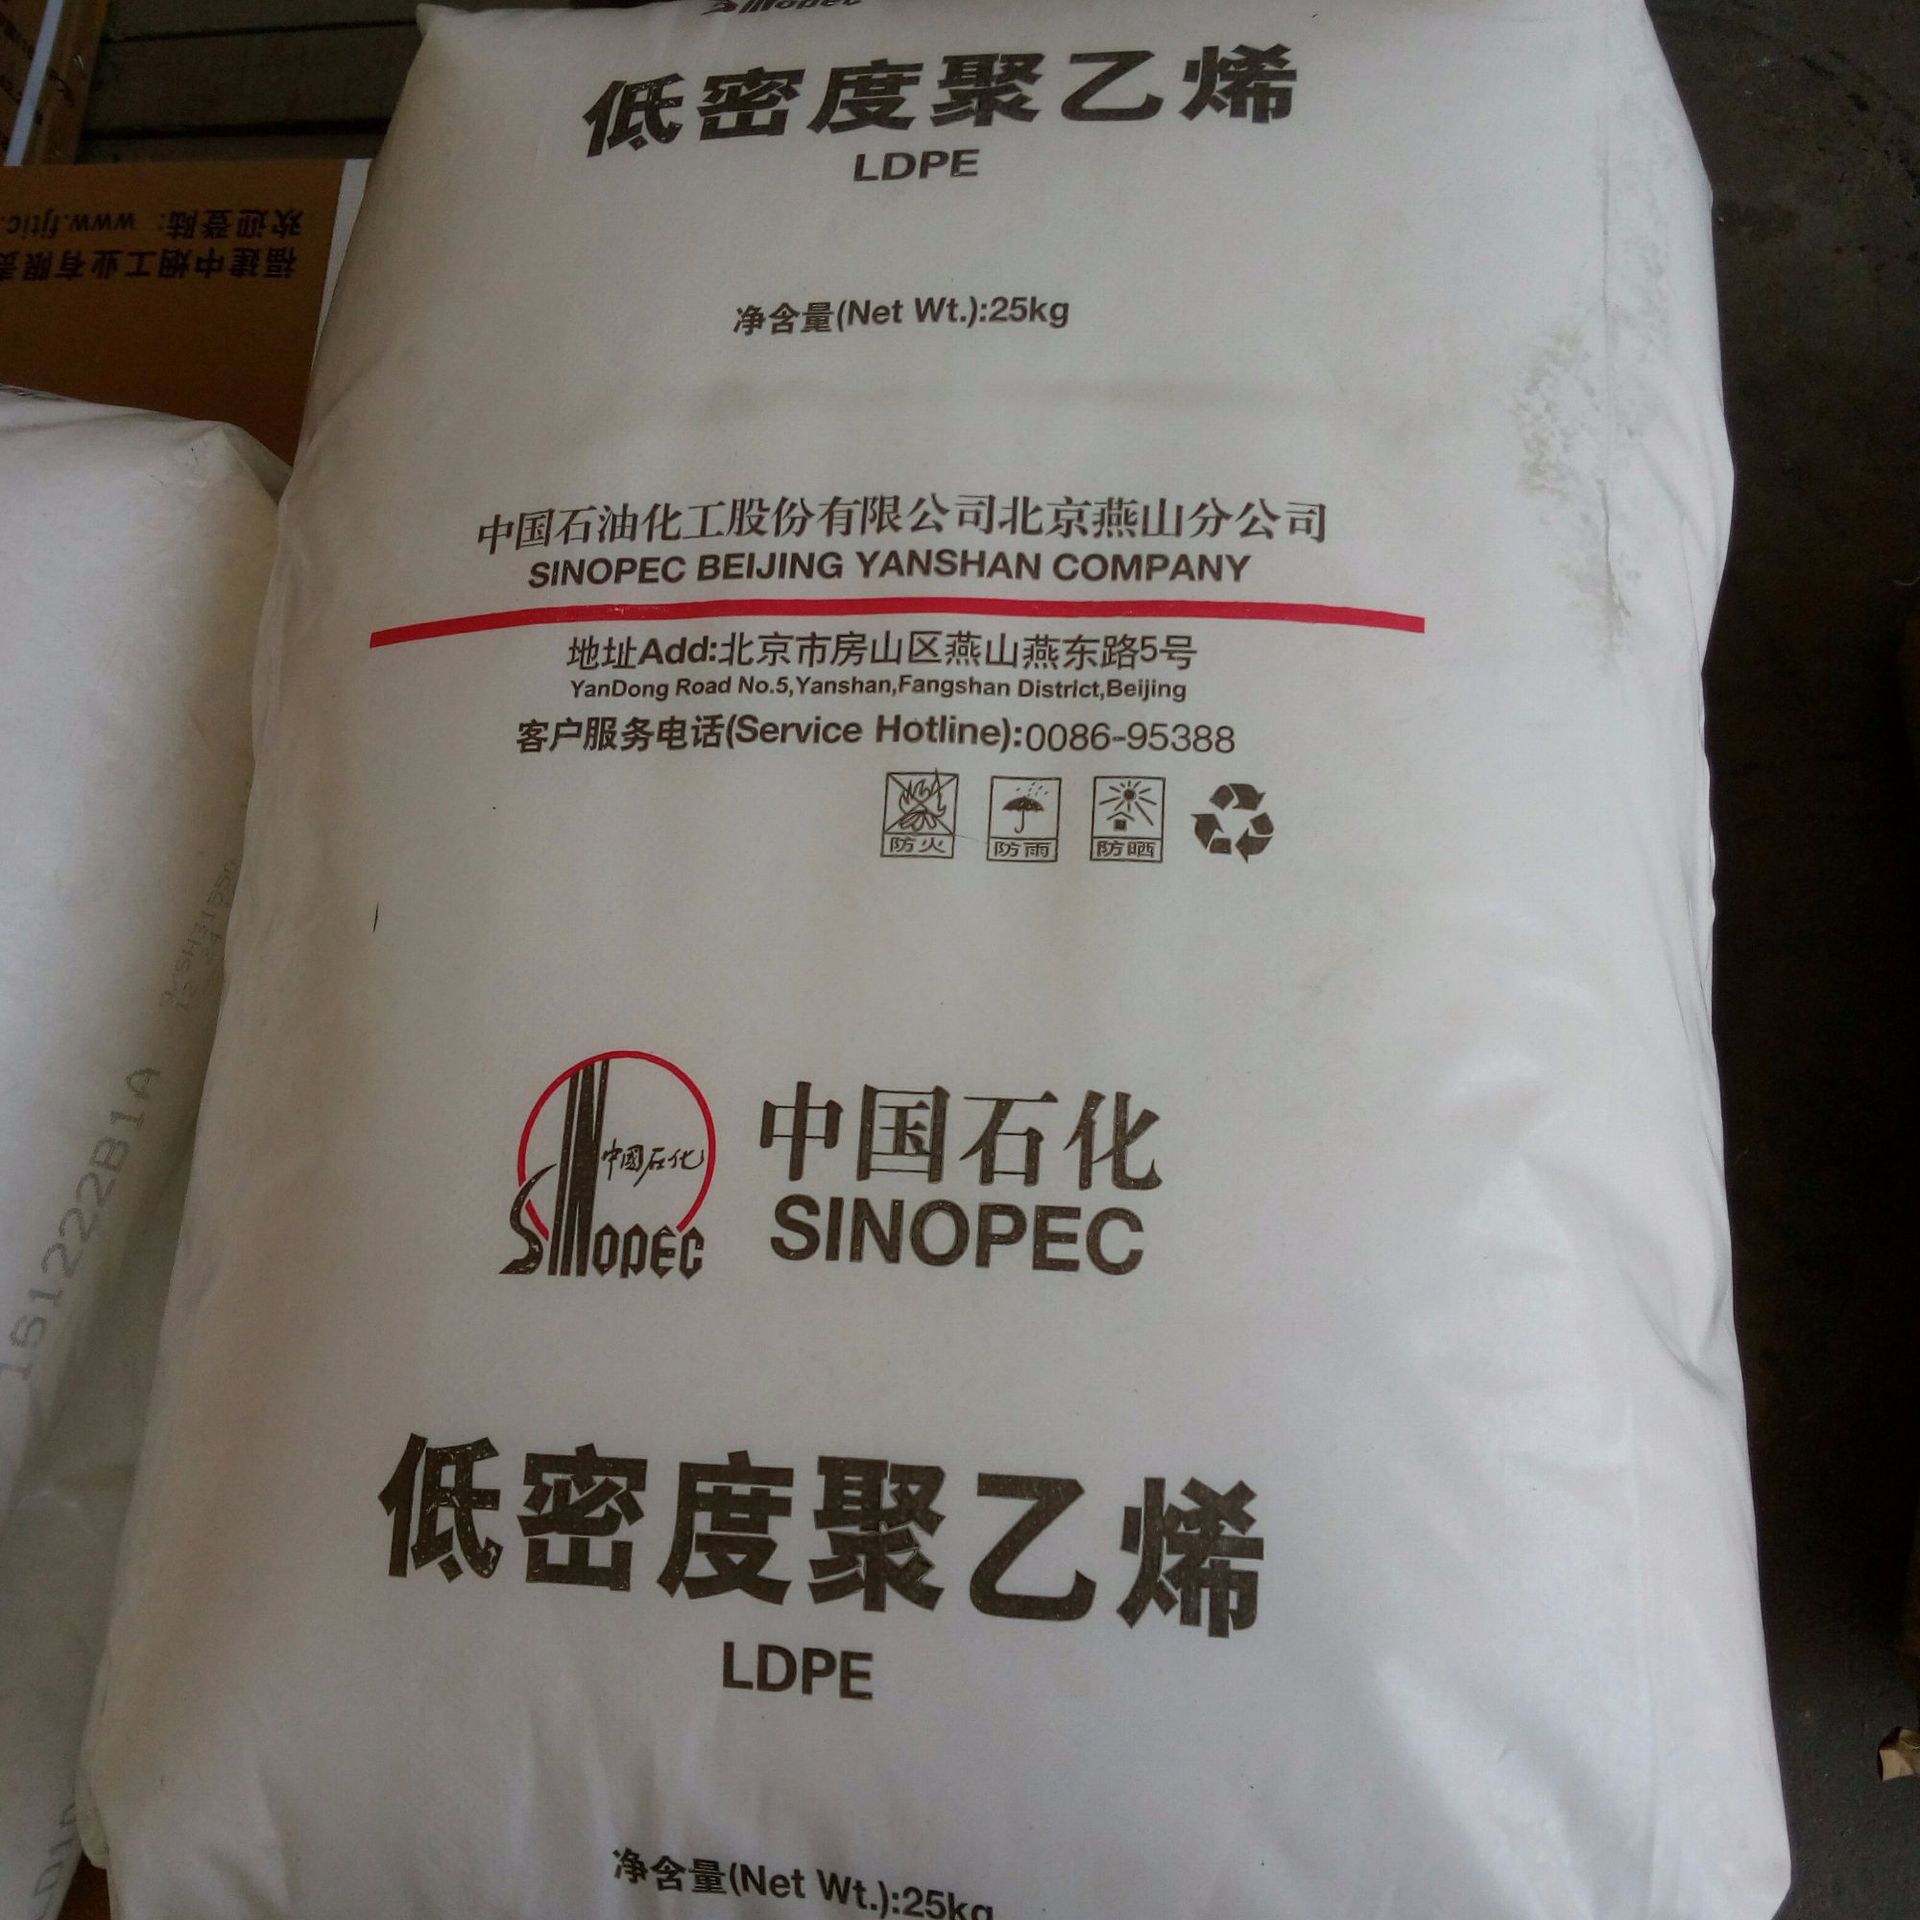
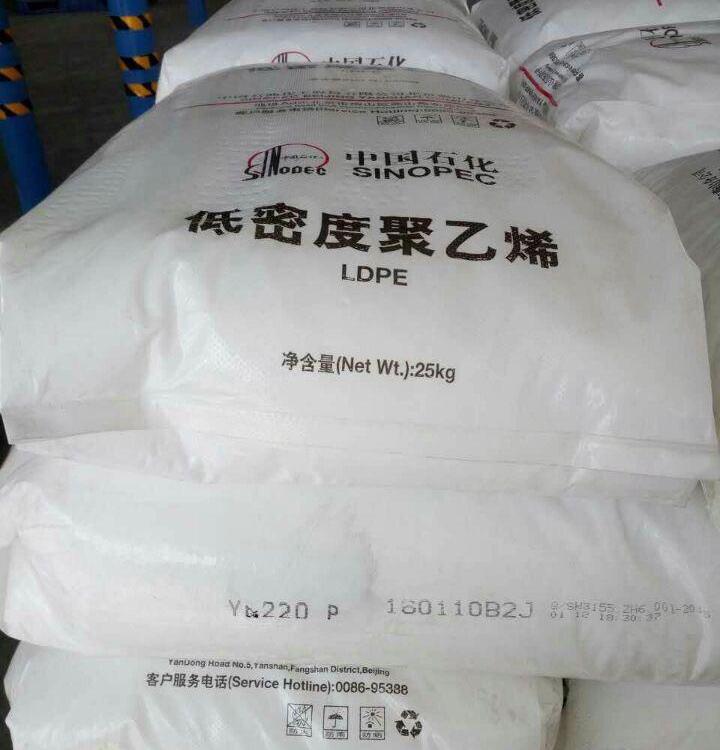
ここが、このようなグレードの燕山 LD100AC誠実なポジショニングが求められます。サプライヤーのデータによれば、密度は約0.923 g/cm³、溶融流動率は2.0 g/10 minであり、名称はシュリンク包装用途の一つとして、2.0の溶融流動率は押出成形が容易で透明性にも優れ、軽量シュリンクフィルムやブレンド材に適しています。一方、高い引張強度が求められる重梱包向けには、通常は溶融指数の低いLDPEを基材とし、加工性および光学特性の向上のためにLD100ACを添加します。
加工が、樹脂としてのポテンシャルをどれだけ保持できるかを左右します。
良質な樹脂であっても、わずかな収縮は生じます。ブロー倍率と引き伸ばし倍率によって各方向への配向度が決まるため、配向バランスの悪いフィルムは収縮が不均一になり、パック形状を歪めてしまいます。冷却も同様に重要です。バブルが高温のまま長時間放置されると、分子が凍結前に緩んでしまい、樹脂本来の収縮力を発揮できなくなります。
チェングノでは、お客様からLDPEグレードの候補を絞ってほしいとご依頼いただく際、まず融解指数の話に入る前に、押出成形ラインや最終的な包装形態についてお伺いします。あるラインでは非常に良好に加工できるグレードでも、別のラインでは性能が発揮できない場合があります。そのため、単にデータシート上の数値がどれだけ高いかだけでなく、フィルムがどのような製法で作られ、どのように使用されるのかを重視して判断しています。
トラブルが発生した際には、簡易な原因診断が役立ちます。パックが緩んでたるむ場合は、収縮張力が弱いか、トンネル加熱が不足していることが一般的です。フィルムが曇る場合は、押出成形時の加熱が過剰であるか、溶融温度が高すぎる可能性があります。鋭角部で裂ける場合は、ゲージが薄すぎたり、耐穿刺性を高めるためにブレンドにLLDPEをより多く配合する必要があることを示唆しています。樹脂を切り替えながら結果の違いを期待するよりも、変数を一つずつ変えながら各試行を記録していく方が、効率的かつ迅速に問題解決につながります。
保管も同様に重要なポイントです。同じ産業ガイドラインでは、約38℃を超える高温が早期収縮を引き起こす可能性があると警告しており、ドックドアや暖かい壁の近くで保管されたロールは、到着時すでに品質が損なわれている場合があります。
ライン変数とクイックリファレンス
包装ラインでは、トンネルの温度、滞留時間、および気流が最終的なフィット感を左右します。フィルムは、カートン、パレット積み荷、缶などの外装材として最もよく使用されます。シュリンクフィルムの用途また、形状ごとに最適な設定が必要です。熱が不足するとフィルムがゆるく残り、過剰になると焼け焦げたり白濁したりします。閉じ込められた空気を逃がす手段も必要であり、そのため一部のフィルムにはあらかじめ微細な穴が開けられています。この表では、各要因と実践的な調整ポイントを対応させています。
| 要因 | 影響を及ぼすもの | 実用的なレバー |
|---|---|---|
| 融解指数 | 溶融強度、収縮張力 | 重い荷物には低めの値、軽量フィルムには約2.0を設定してください。 |
| 密度とLLDPEのブレンド | 剛性、透明度、耐穿刺性 | 靭性を高めるためにLLDPEを添加し、光学特性はLDPEを維持します。 |
| 膨張比および縮小比 | 両方向のオリエンテーションバランス | パックの形状に合わせて比率を調整する |
| 冷却 | フィルムに凍りついたオリエンテーション | 安定した溶融温度と均一な冷却 |
| トンネル温度と滞留時間 | フィット、ヘイズ、バーンスルー | 製品ごとに複数の設定を試行する |
| ストレージ | 早期収縮 | ロールは冷暗所に保管し、熱源から遠ざけてください。 |
材料の比較は、フィルム形状にも依存します。以下に簡単な概要を示します。シュリンクフィルム包装LDPEおよびLLDPEはポリオレフィンフィルムに比べて透明度が低いことに留意し、樹脂を選定する前に透明度の目標値を合意しておく必要があります。
結論
シュリンクフィルムの包装性能は、樹脂の溶融指数や密度、ブロー時の延伸状態、冷却、保管条件、そしてトンネル設定など、一連の工程で決まります。いずれかの工程に弱点があると、たるみや白濁、あるいは裂けといった不良が生じます。軽負荷用フィルムや共混材の場合、燕山 LD100AC実用的なLDPEの選択肢ですが、より重い束の場合には、より低い溶融指数が求められることがあります。まずパック仕様、ライン、透明度目標を明確にし、その後でグレードを選定してください。
参考文献
- ウィキペディア – シュリンクラップ
- 産業用包装 – 縮小フィルム完全ガイド
- Googleパテント – US9068032B2、収縮フィルム用途におけるブレンド成分としての使用を目的としたLDPE
- スーシェンポリマー – 燕山 PE LD100 AC
- リヨンデルバーゼル – 収縮フィルム
- ラックリファイ – 熱収縮フィルム:その概要と仕組み